CNC-Bearbeitung von Bauteilen für die Flüssigkeitskühlung
Kaltplatten, Kühlmittelverteiler, Anschlusskörper, Flanschringe und Gehäuseteile — gefertigt aus Aluminium, sauerstofffreiem Kupfer C11000 und Edelstahl. Löten, Dichtheitsprüfung und Reinraumverpackung bleiben in unserem Werk in Shenzhen: ein Lieferant für die ganze Kette.
Fünf Bauteilgruppen, eine verantwortliche Kette
Ein Kühlkreis ist nur so gut wie seine schwächste Verbindung. Wir halten Zerspanung, Löten, Dichtheitsprüfung und Verpackung unter einem Dach, damit die Verantwortung nicht zwischen Lieferanten verloren geht.
Kaltplatten-Körper
Taschen, Kühlrippenfelder, O-Ring-Nuten und die Auflagefläche zum Die werden gefräst und auf Planheit geprüft, nicht nur auf Tiefe. Aluminium 6061/7075 oder sauerstofffreies Kupfer C11000.
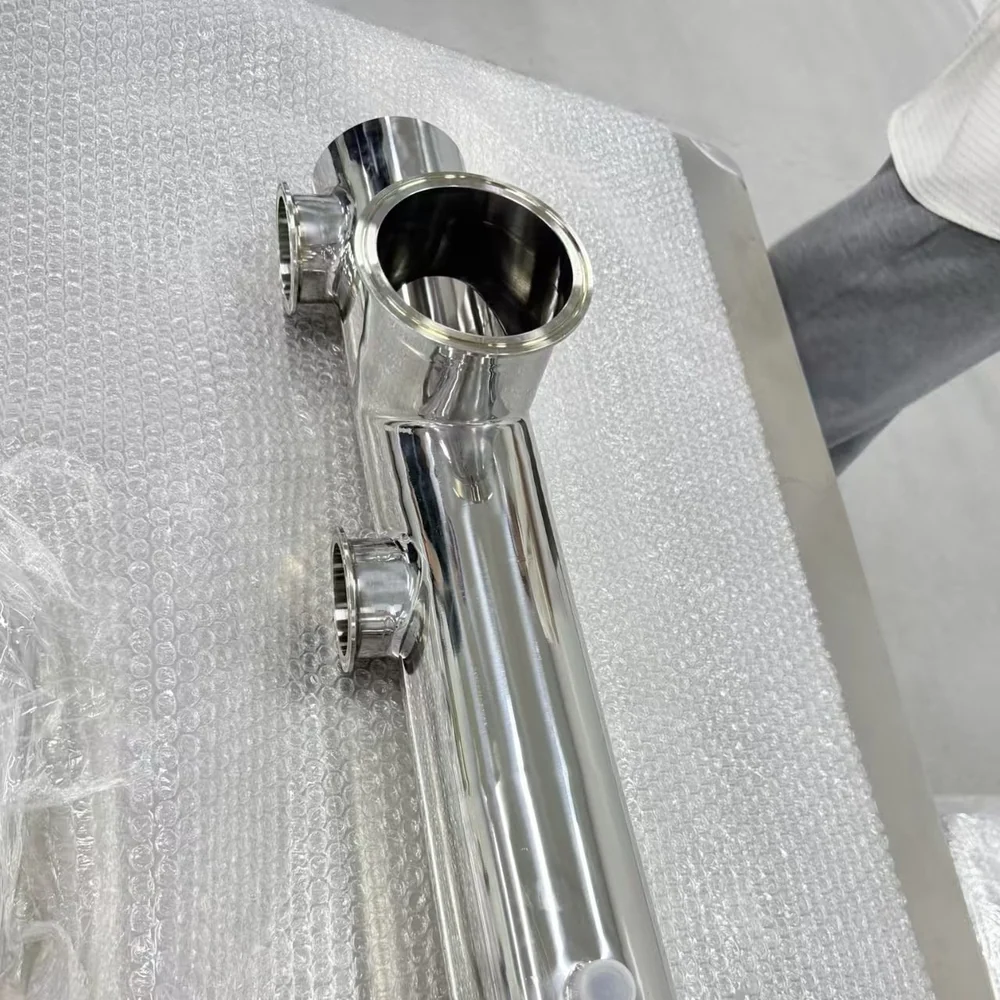
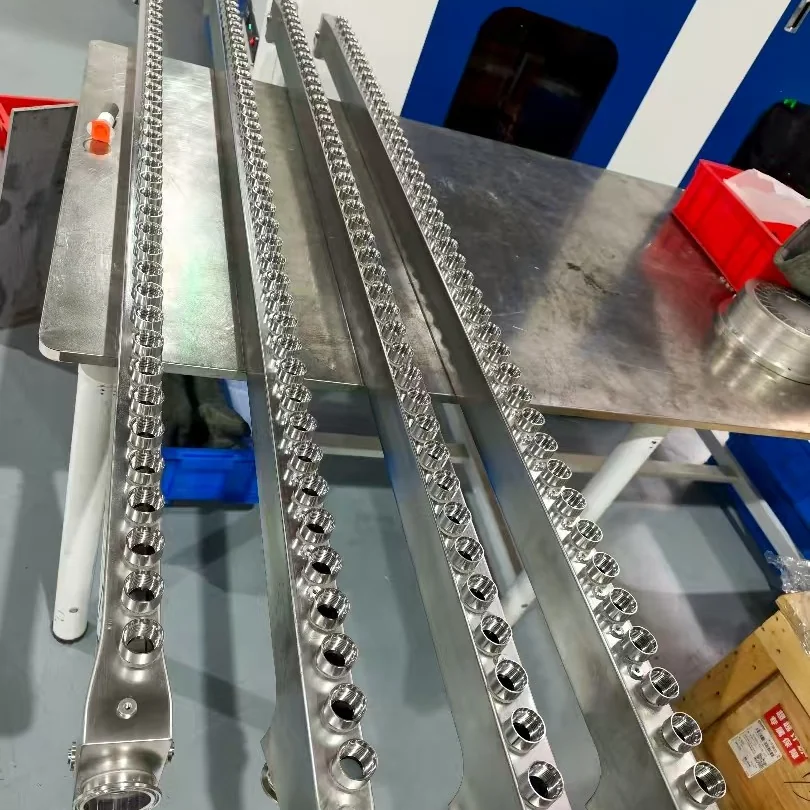
Kühlmittelverteiler und Verteilerleisten
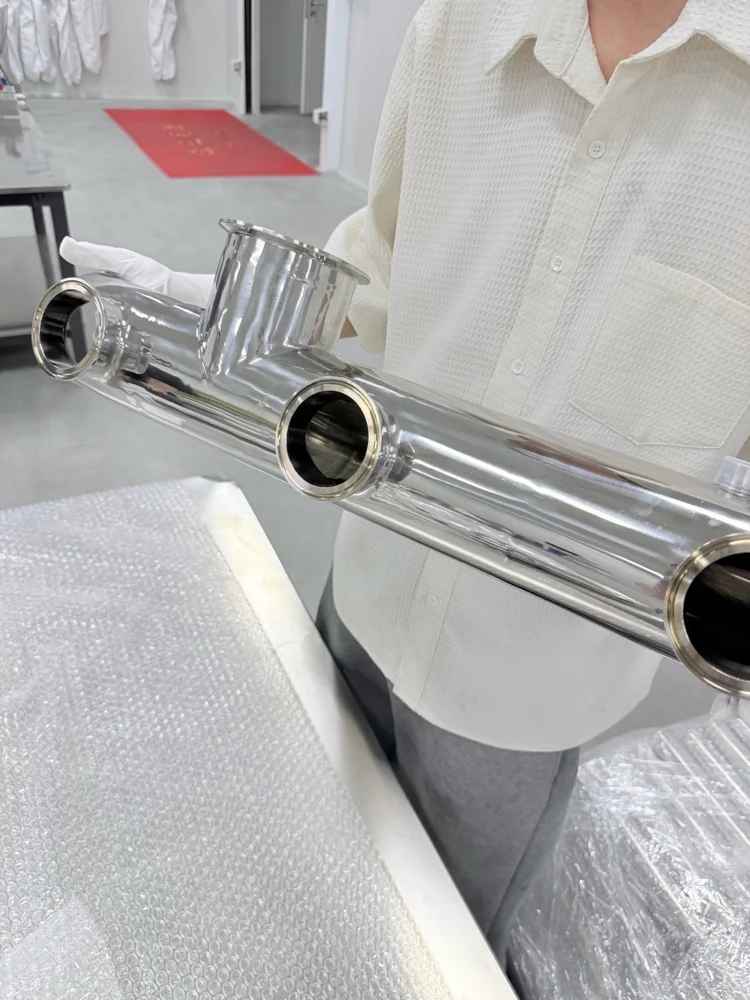
Mehrport-Blöcke und Leisten mit quergebohrten Kanälen, Dichtflächen und angelöteten Stutzen, wo die Konstruktion sie verlangt — gelötet im eigenen Werk.
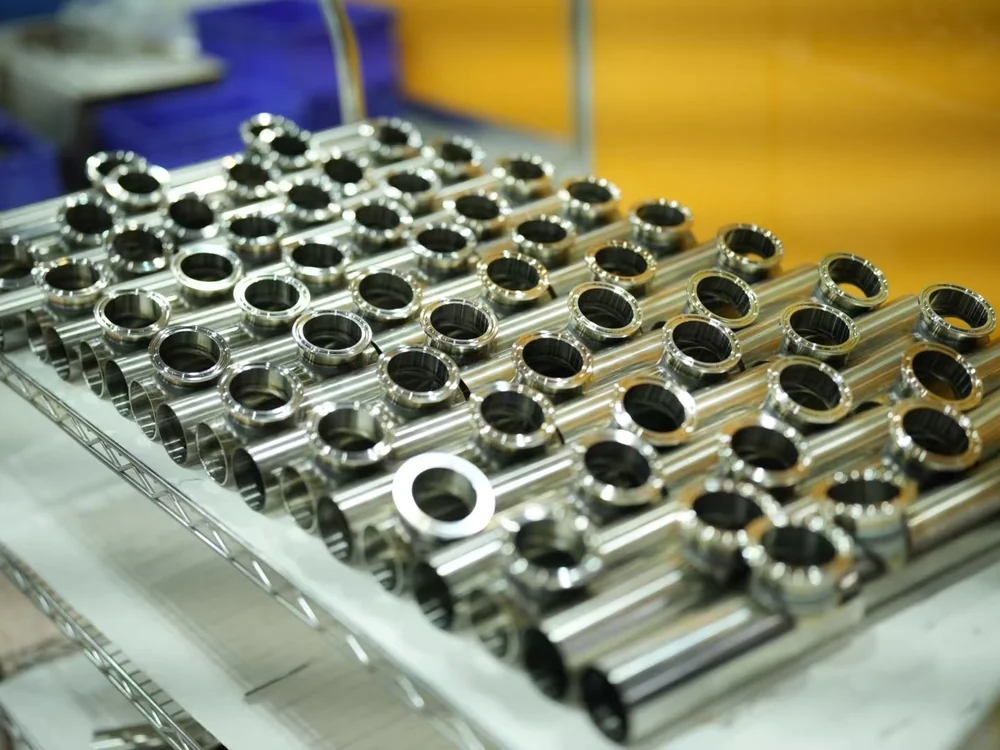
Anschluss- und Schnellkupplungskörper
Dreh- und Frästeile mit Gewinden, O-Ring-Sitzen und definierter Bohrungsqualität, mit derselben Toleranz wie die Platte, die sie versorgen.
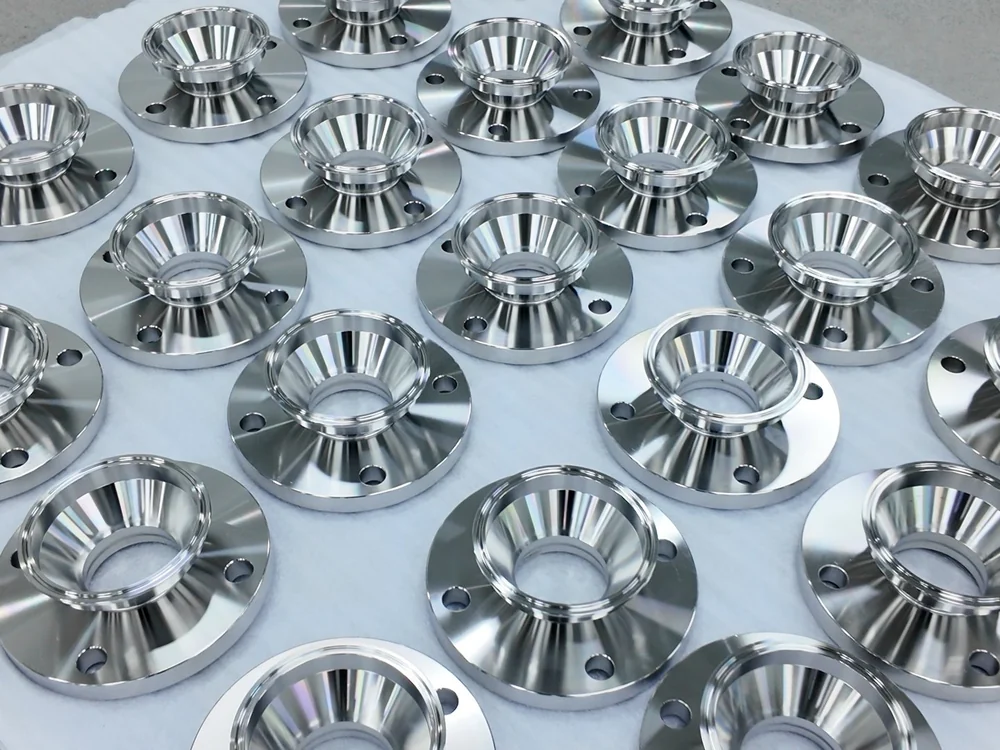
Flanschringe und Stutzen
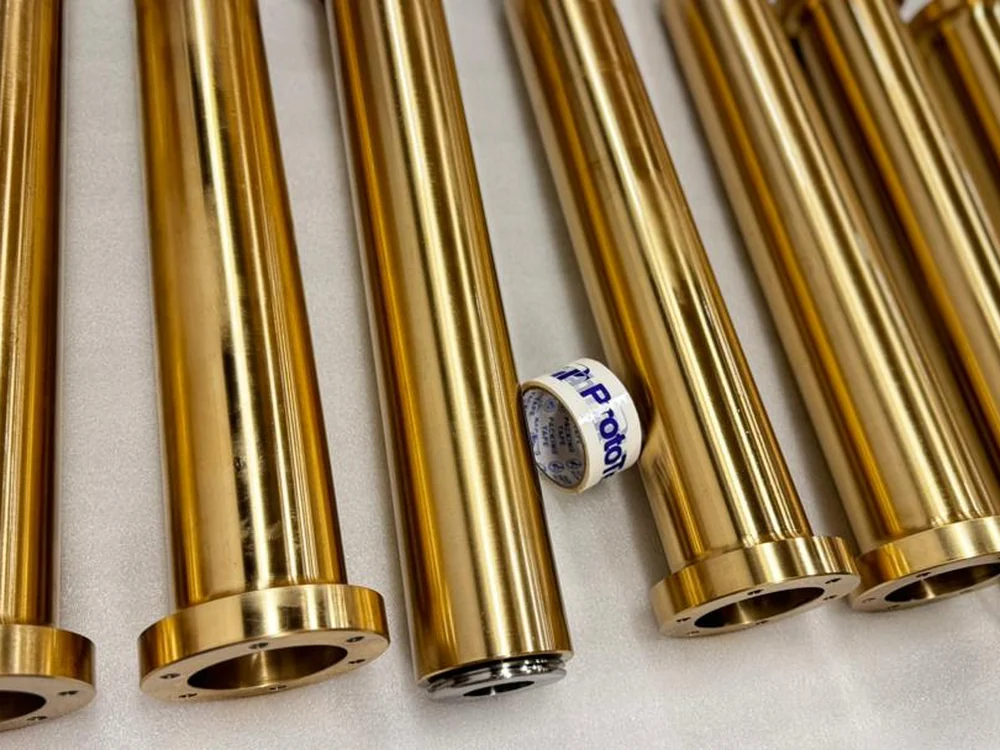
Konische Bohrungen und Dichtflächen als Los gedreht, mit demselben Prüfplan am ersten und am letzten Teil.
Halterungen und Gehäuseteile
Montageschienen, Halter und Abdeckungen, die den Kühlkreis halten, ohne der Montage neue Probleme zu schaffen.
Aus der Werkhalle
Fähigkeiten für Kühlungskomponenten
Was wir halten können und wer welchen Schritt macht — offen benannt, denn ein Kühlkreis scheitert an der Übergabe.
| Merkmal | Spezifikation |
|---|---|
| Bauteilgruppen | Kaltplatten · Kühlmittelverteiler und Verteilerleisten · Anschlusskörper · Flanschringe und Stutzen · Halterungen und Gehäuseteile |
| Werkstoffe | Sauerstofffreies Kupfer C11000 · Aluminium 6061/7075 · Edelstahl 304/316L · PEEK, PTFE zur Isolation |
| 5-Achs-Arbeitsraum | 1200 × 2000 mm; 3-Achs-Portalanlage bis 2000 × 1000 mm |
| Toleranz | ±0,005 mm an Metallen (5-Achs-Bearbeitung); ±0,01 mm bei simultaner 5-Achs-Konturbearbeitung |
| Oberfläche | Ra 0,2 µm an Metallen erreichbar; Dichtflächen nach Zeichnung bestätigt |
| Im Haus | Zerspanung · Entgraten · Löten · Dichtheitsprüfung · Montage · Reinraumverpackung ISO Klasse 7 |
| Fremdvergabe | Eloxieren · Passivieren · Vernickeln · Beschichten |
| Prüfung | Zeiss-SPECTRUM-KMG ×2 · Funkenspektrometer ×2 · Werkstoffzeugnisse EN 10204 3.1 an Metallen |
| Zertifizierung | ISO 9001:2015 (GICG) · IATF 16949:2016 (AENOR, LIDAR-Metallgehäuse und Metallbrillenfassungen) |
| Lieferzeit | Prototypen 5–10 Arbeitstage · Serien bis mehrere Tausend Teile meist innerhalb von 20 Arbeitstagen |
Warum wir auch nennen, was wir nicht machen
Das Risiko eines Kühlkreises sitzt überwiegend in den Schritten nach der Zerspanung: die Lötnaht, die Dichtheitsprüfung, die Reinigung vor dem Einbau ins Rack. Diese Schritte sind unsere. Die Oberflächenbehandlung — Eloxieren, Passivieren, Vernickeln — ist der einzige Teil der Kette, den wir an qualifizierte lokale Partner vergeben; Qualitäts- und Lieferzusage kommen weiterhin von uns.
Vier Punkte, die eine Zeichnung nicht nennt
An genau diesen Stellen fallen Kühlungskomponenten im Einsatz aus — und jede wird davon entschieden, wie das Teil gefertigt wird, nicht vom Datenblatt.
Planheit an der Auflagefläche
Eine Kaltplatte gibt nur dort Wärme ab, wo sie wirklich aufliegt. Die Kontaktfläche wird gefräst und anschließend auf der KMG gemessen — eine Platte, die laut Zeichnung plan ist, sich nach dem Spannen aber wölbt, wird zum thermischen Problem, das erst im laufenden Rack auffällt.
Dichtflächen, die halten
Nutbreite, Nuttiefe und Flächenqualität entscheiden, ob ein O-Ring oder eine Dichtung abdichtet. Wir fertigen diese Merkmale nach Zeichnung und prüfen sie, statt sie der Montage zu überlassen.
Kanäle ohne Grat
Ein Grat an einer Querbohrung ist gleichzeitig Strömungswiderstand und Partikelquelle. Das Entgraten wird auf die Geometrie abgestimmt, die Kanäle werden vor dem nächsten Schritt kontrolliert.
Sauber vor dem Versand
Späne, Schneidöl und Handlingspuren wandern mit dem Teil in den Kühlkreis. Teile werden gereinigt und im Reinraum der ISO-Klasse 7 verpackt, sodass sie montagefertig ankommen.
Häufige Fragen zur Flüssigkeitskühlung
Können Sie Kaltplatten aus sauerstofffreiem Kupfer C11000 fertigen?
Ja. Kupfer ist weich, neigt zum Fressen und arbeitet unter Schnittwärme, deshalb braucht es scharfe Werkzeuge, kontrollierte Schnitttiefe und Vorrichtungen, die die Platte nicht einseitig belasten. Dichtnuten und Kontaktfläche fertigen wir mit derselben Auflage, die die Platte später im Einsatz hat.
Löten Sie Verteiler selbst oder vergeben Sie das?
Wir löten im Haus. Gelötete Verteiler und Rohr-Flansch-Baugruppen werden in unserem Werk in Shenzhen gefügt und auf Dichtheit geprüft, nicht an Dritte weitergegeben — ein Lieferant trägt damit sowohl die Lötnaht als auch den Nachweis dafür.
Wie prüfen Sie ein Teil auf Dichtheit?
Baugruppen werden vor dem Verpacken im Haus auf Dichtheit geprüft, das Ergebnis geht in die Losdokumentation. Wenn Ihre Zeichnung ein bestimmtes Prüfverfahren oder einen Druck vorgibt, nennen Sie es bei der Anfrage — wir bestätigen es schriftlich.
Welche Werkstoffe bearbeiten Sie für die Flüssigkeitskühlung?
Sauerstofffreies Kupfer C11000 und Aluminium 6061/7075 für den Wärmepfad, Edelstahl 304/316L für Verteiler und Fittings sowie PEEK oder PTFE, wo ein Bauteil elektrisch isolieren oder einem aggressiven Medium standhalten muss.
Eloxieren oder beschichten Sie im Haus?
Nein. Eloxieren, Passivieren, Vernickeln und Beschichten vergeben wir an qualifizierte lokale Partner, ausgewählt nach Umweltanforderungen. Qualitäts- und Lieferzusage Ihnen gegenüber bleiben bei uns.
Mit welchen Lieferzeiten ist zu rechnen?
Prototypen und Erstmuster laufen üblicherweise 5 bis 10 Arbeitstage. Serien bis mehrere Tausend Teile liegen meist innerhalb von 20 Arbeitstagen, bestätigt gegen den Termin, den Sie brauchen — ist der Termin knapp, fahren wir eine zweite Schicht, statt ihn zu verschieben.
Angebot anfordern
Erzählen Sie uns von Ihrem Programm. Die Felder helfen unserem Engineering-Team, wiederkehrende, langfristige Lieferprogramme mit Anlagenherstellern zu priorisieren.
Was passiert, nachdem Sie Ihre Dateien gesendet haben
- Innerhalb von 1 Werktag prüft ein Ingenieur – kein Verkäufer – Ihre Zeichnungen und antwortet.
- DFM-Prüfung: Toleranzen, Werkstoff- und Risikohinweise, bevor die Bearbeitung beginnt.
- Ihr Angebot enthält einen Werkstoff-Verifizierungsplan: Güte, EN/DIN-Prüfung, Zertifikatsstrategie.
Kritische Merkmale wird auf unserer hauseigenen Zeiss-KMG verifiziert · Werkstoffchemie spektrometrisch bestätigt · EN 10204 3.1 Zertifikate verfügbar.
Lieber per E-Mail? Schreiben Sie uns direkt an info@prototech-machining.com
Zeichnungen und CAD-Dateien verwenden wir ausschließlich zur Kalkulation und Fertigung Ihrer Teile. Wir geben sie nicht an Dritte weiter und unterzeichnen auf Wunsch eine Vertraulichkeitsvereinbarung (NDA) – auch vorab, bevor Sie uns etwas senden.
Unser Formular erfasst Fertigungsart, Losgröße und Projektstatus direkt zu Beginn – damit wir Engineering-Ressourcen auf langfristige Lieferbeziehungen konzentrieren, nicht auf Einzelanfragen.
Sprechen Sie mit unserem Team über Spezialwerkstoffe, Toleranzen oder die Rettung eines ausgefallenen Lieferanten, bevor Sie Zeichnungen senden.