CNC-Bearbeitung von Aluminium-Kühlkörpern und Thermalgehäusen
Wir bearbeiten Aluminium-Kühlkörper und Thermalgehäuse — dichte Rippenfelder, ebene Montageflächen, vertiefte Kavitäten sowie gebohrte oder Gewinde-Befestigungsmerkmale — nach Ihrer Zeichnung. Rippen können aus Strangpressprofil oder aus Vollmaterial entstehen; wir bearbeiten die Schnittstellen, Bohrungen und Kavitäten, die Passung und Funktion bestimmen. Werkstoff, Oberfläche und Prüfumfang werden anhand Ihrer Zeichnung und der gelieferten Güte bestätigt.
Flüssigkeitsgekühlte Ausführungen folgen derselben Zerspanungslogik, tragen aber andere Risiken: Dichtflächen, grätfreie Kanäle und Dichtheitsprüfung. Das behandeln wir unter Kaltplatten und Kühlmittelverteilern für Rechenzentren.
Ebene Schnittstellen, saubere Rippen
Ebene Grundfläche, saubere Schnittstellen
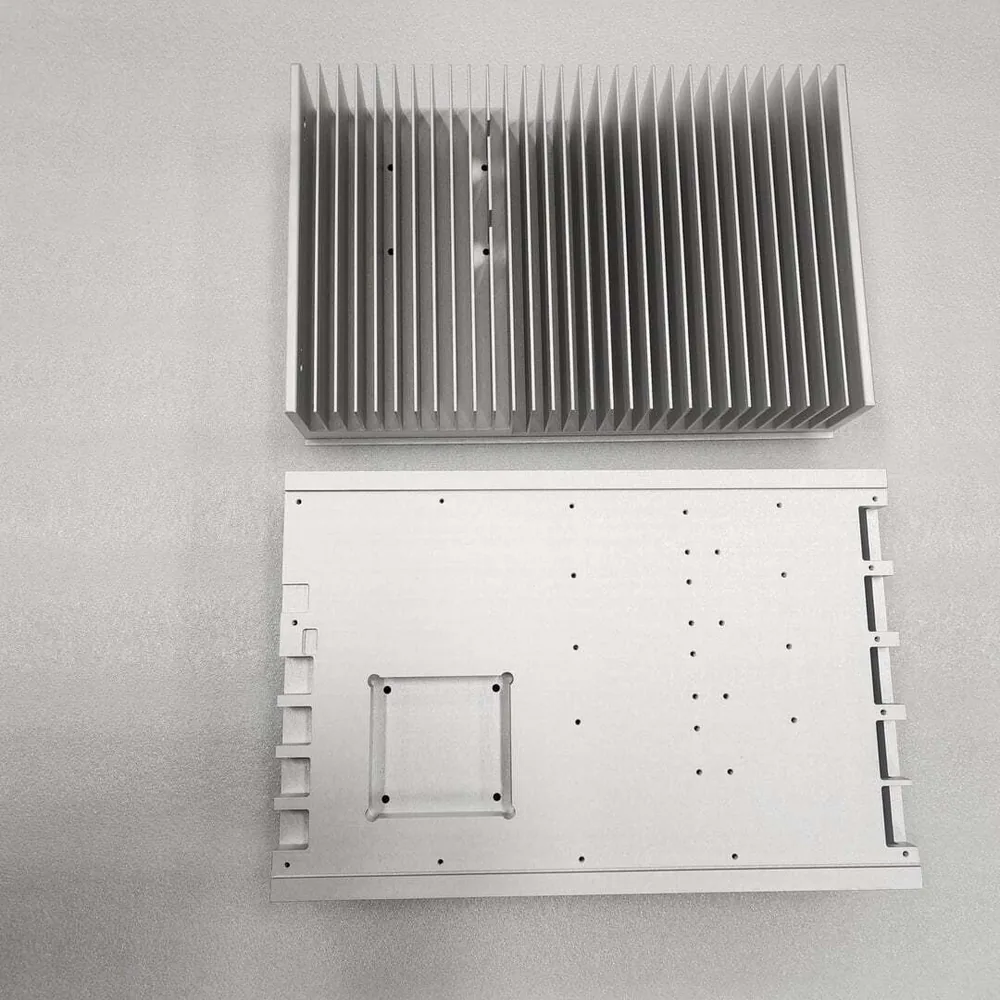
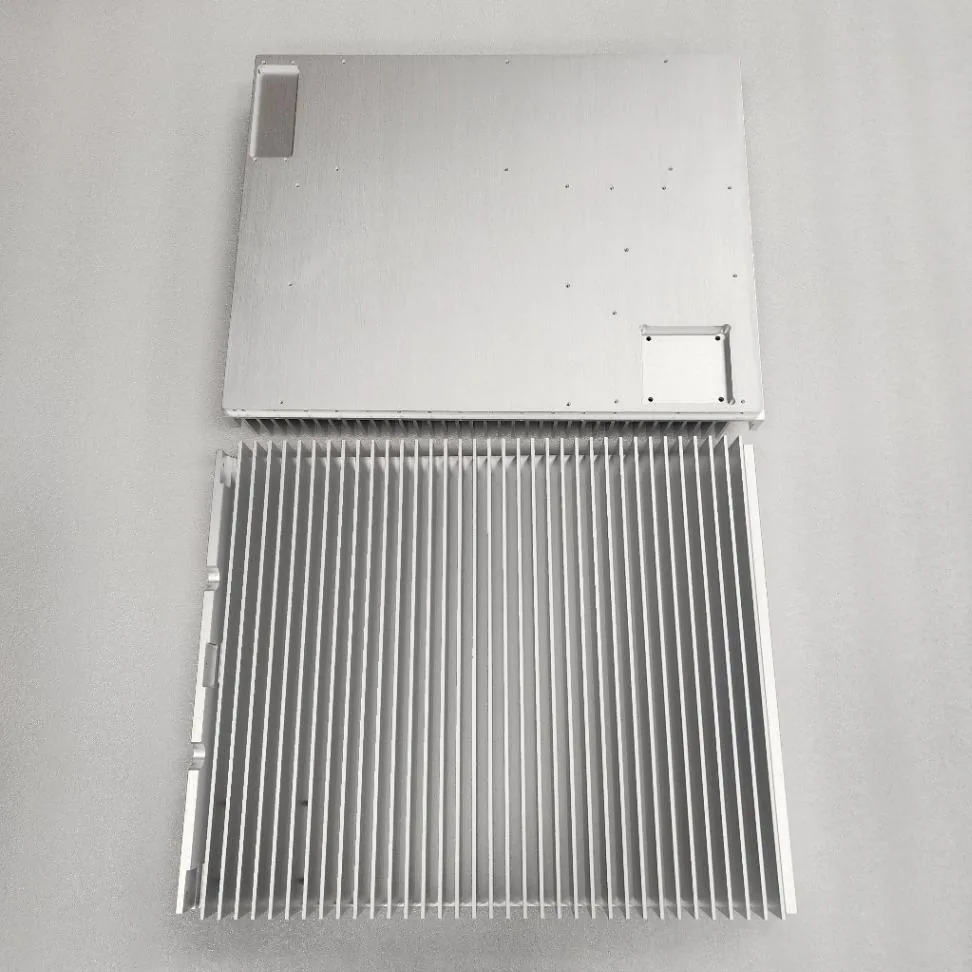
Ein Kühlkörper funktioniert nur, wenn die Montagefläche plan aufliegt; wir bearbeiten und prüfen die Schnittstellenflächen, nicht nur die sichtbaren Rippen.
Rippen ohne Ausbruch
Feine Rippen und dünne Wände brauchen kontrollierte Werkzeuge und Abstützung, um Rattermarken und Grate an den Rippenwurzeln zu vermeiden.
Kavitäten und Befestigungen nach Zeichnung
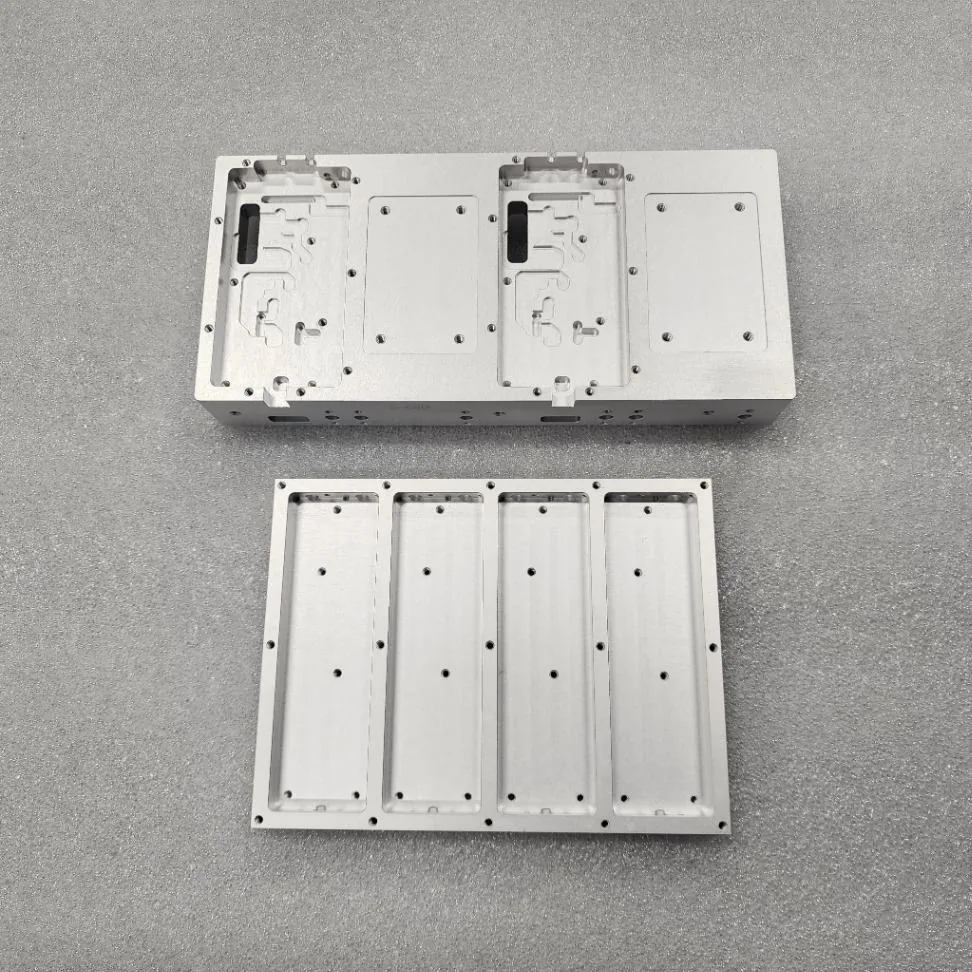
Vertiefte Taschen, Gewindebohrungen und Zentrierlaschen werden nach Zeichnung gefertigt und auf der KMG geprüft.
Kühlkörper-Bearbeitung
Was wir vor dem Spanabtrag bestätigen — güte-, profil- und oberflächenspezifische Werte stammen aus Ihrer Zeichnung und dem Datenblatt.
| Capability | Specification |
|---|---|
| Werkstoffe | Aluminiumgüten nach Ihrer Zeichnung; andere Thermallegierungen auf Anfrage |
| Typische Toleranz | ±0,005 mm bei 5-Achs-Bearbeitung, anhand Ihrer Zeichnung bestätigt |
| Verfahren | CNC-Fräsen, Planschneiden, Taschenfräsen, Bohren, Gewindeschneiden, Senken, Entgraten |
| Fräsbaustein | Bis 2000 × 1000 mm |
| Merkmale | Rippenfelder · ebene Montageflächen · vertiefte Kavitäten · Durchgangs- und Gewindebohrungen · Zentrierlaschen |
| Oberfläche | Bis Ra 0,2 µm bei Metallen, bestätigt je Merkmal |
| Rippenrohling | Strangpressprofil oder Vollmaterial je Zeichnung — Strangpressen erforderlichenfalls über qualifizierte Partner |
| Oberflächenbehandlung | Eloxieren und andere Oberflächen über qualifizierte Lohnbetriebe; Qualität und Lieferung bleiben in unserer Verantwortung |
| Prüfung | Zeiss-KMG an kritischen Merkmalen; Erstmusterprüfbericht auf Anfrage |
| Prototypenlieferzeit | Typisch 5–10 Werktage |
Kühlkörper aus unserer Fertigung
Kühlkörper und Thermalgehäuse aus unserer Werkstatt — beschrieben nach dem, was im Bild zu sehen ist, nicht nach Kunden- oder Projektnamen.
Von der Zeichnung zum fertigen Teil
Ein transparenter, technischer Ablauf für Thermalbauteile.
Senden & Prüfen
Senden Sie Zeichnung, Aluminiumgüte sowie Planheits- oder Oberflächenanforderungen. Wir prüfen Werkzeugzugang zu Rippenwurzeln, Bezugsflächen und Toleranzen vor dem Spanabtrag.
Angebot & Materialplan
Sie erhalten ein transparentes Angebot und den Weg für den Rippenrohling — Strangpressprofil oder Vollmaterial — inklusive Prüfung und Oberflächenbehandlung.
Bearbeiten & Prüfen
Kontrollierte Werkzeuge für feine Rippen, danach Zeiss-KMG-Prüfung an Schnittstellenflächen und kritischen Merkmalen mit Erstmusterbericht.
Lieferung & Support
Verpackt zum Schutz der Rippenspitzen, nach Zeichnung gekennzeichnet, mit technischem Support für Wiederholaufträge und Änderungen.
Häufige Fragen
Angebot anfordern
Erzählen Sie uns von Ihrem Programm. Die Felder helfen unserem Engineering-Team, wiederkehrende, langfristige Lieferprogramme mit Anlagenherstellern zu priorisieren.
Was passiert, nachdem Sie Ihre Dateien gesendet haben
- Innerhalb von 1 Werktag prüft ein Ingenieur – kein Verkäufer – Ihre Zeichnungen und antwortet.
- DFM-Prüfung: Toleranzen, Werkstoff- und Risikohinweise, bevor die Bearbeitung beginnt.
- Ihr Angebot enthält einen Werkstoff-Verifizierungsplan: Güte, EN/DIN-Prüfung, Zertifikatsstrategie.
Kritische Merkmale wird auf unserer hauseigenen Zeiss-KMG verifiziert · Werkstoffchemie spektrometrisch bestätigt · EN 10204 3.1 Zertifikate verfügbar.
Lieber per E-Mail? Schreiben Sie uns direkt an info@prototech-machining.com
Zeichnungen und CAD-Dateien verwenden wir ausschließlich zur Kalkulation und Fertigung Ihrer Teile. Wir geben sie nicht an Dritte weiter und unterzeichnen auf Wunsch eine Vertraulichkeitsvereinbarung (NDA) – auch vorab, bevor Sie uns etwas senden.
Unser Formular erfasst Fertigungsart, Losgröße und Projektstatus direkt zu Beginn – damit wir Engineering-Ressourcen auf langfristige Lieferbeziehungen konzentrieren, nicht auf Einzelanfragen.
Sprechen Sie mit unserem Team über Spezialwerkstoffe, Toleranzen oder die Rettung eines ausgefallenen Lieferanten, bevor Sie Zeichnungen senden.