Hartmetall-Bearbeitung (Wolframcarbid) für Verschleißteile
Hartmetall sind Wolframcarbid-Körner in einer Cobaltmatrix: härter als das Werkzeug, das es schneiden würde, und fertig bearbeitet durch Schleifen, Erodieren oder Diamantwerkzeuge statt gedreht wie Stahl. Wir fertigen dünne Leisten, Platten und profilierte Verschleißteile — gebohrt, geschlitzt und gesenkt nach Zeichnung. Der Weg für ein konkretes Teil hängt von Type und Geometrie ab; er wird vor dem ersten Schnitt vereinbart und bildet die Grundlage des Angebots.
Ein Werkstoff, der Annahmen bestraft
Was wirklich entscheidet, ob ein Hartmetallteil gut wird.
Härte ist der Zweck — und das Problem
Hartmetall behält seine Form, weil es härter ist als das Werkzeug, das es schneiden würde. Deshalb wird der Rohling in der Regel maßnah gesintert, und deshalb entscheidet der Fertigungsweg mehr als die Maschine.
Die Kante ist das Produkt
Bei einem Verschleißteil ist die Wirkkante oder die Dichtfläche die Funktion. Hartmetallteile werden weit häufiger durch Ausbrüche an der Kante als durch Maßfehler ausgeschieden — deshalb wird der Kantenzustand geprüft und nicht angenommen.
Type vor Härtezahl
Der Cobaltgehalt tauscht Verschleißfestigkeit gegen Kantenzähigkeit. Nennen Sie die Type auf der Zeichnung; steht dort nur eine Härte, sagen wir vor dem ersten Schnitt, welche Typenfamilie passt.
Hartmetallteile aus unserer Werkstatt
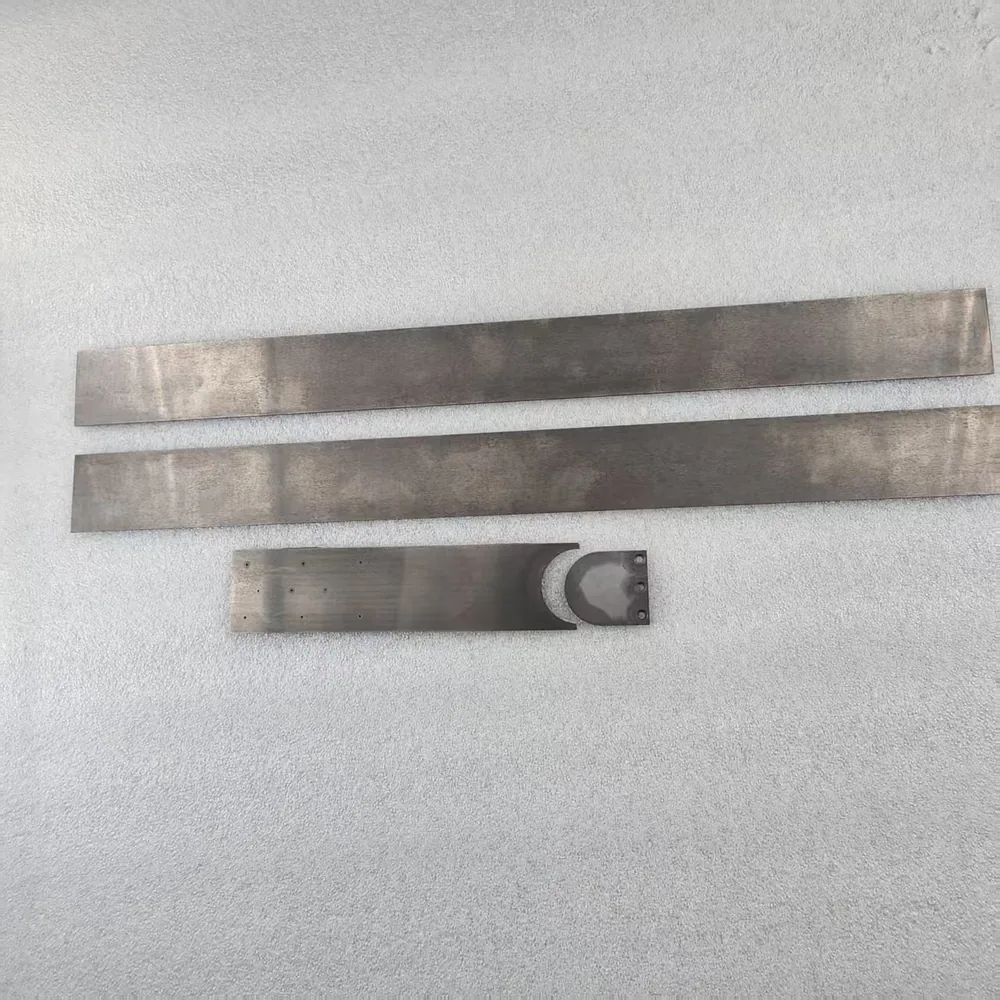
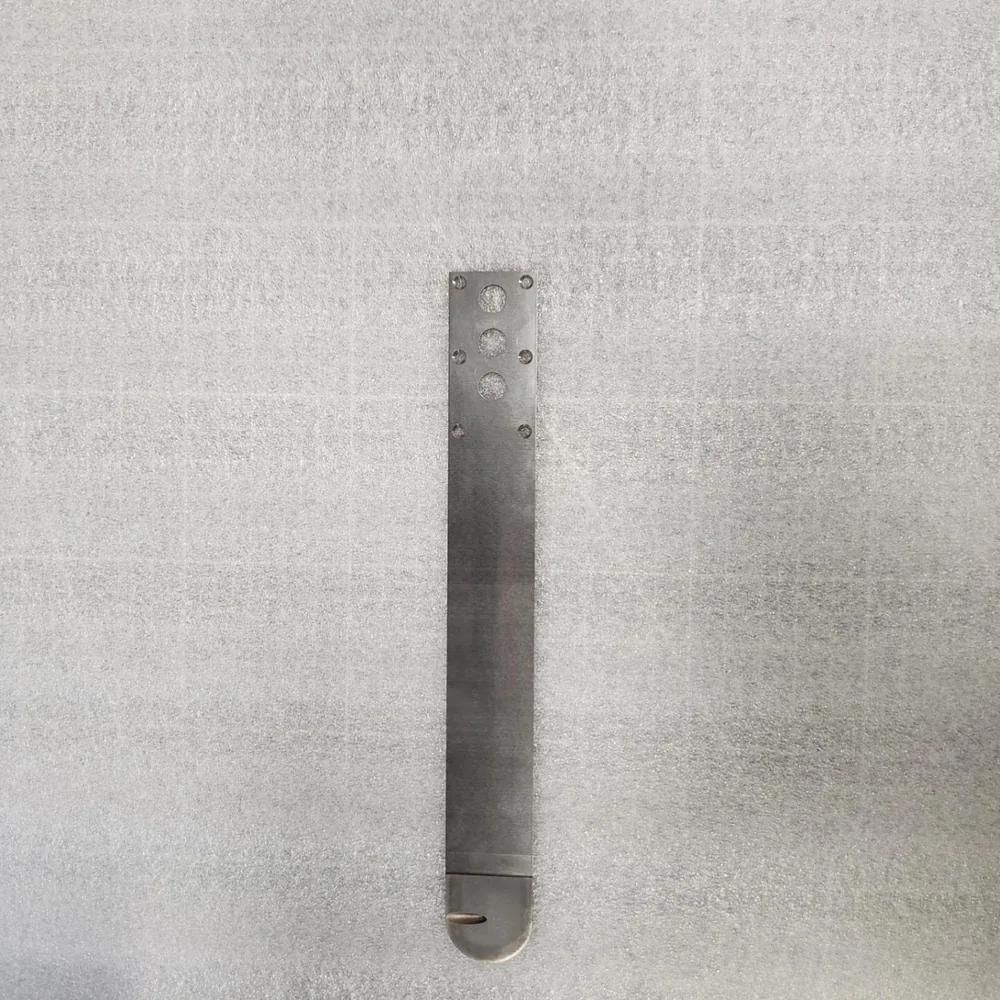
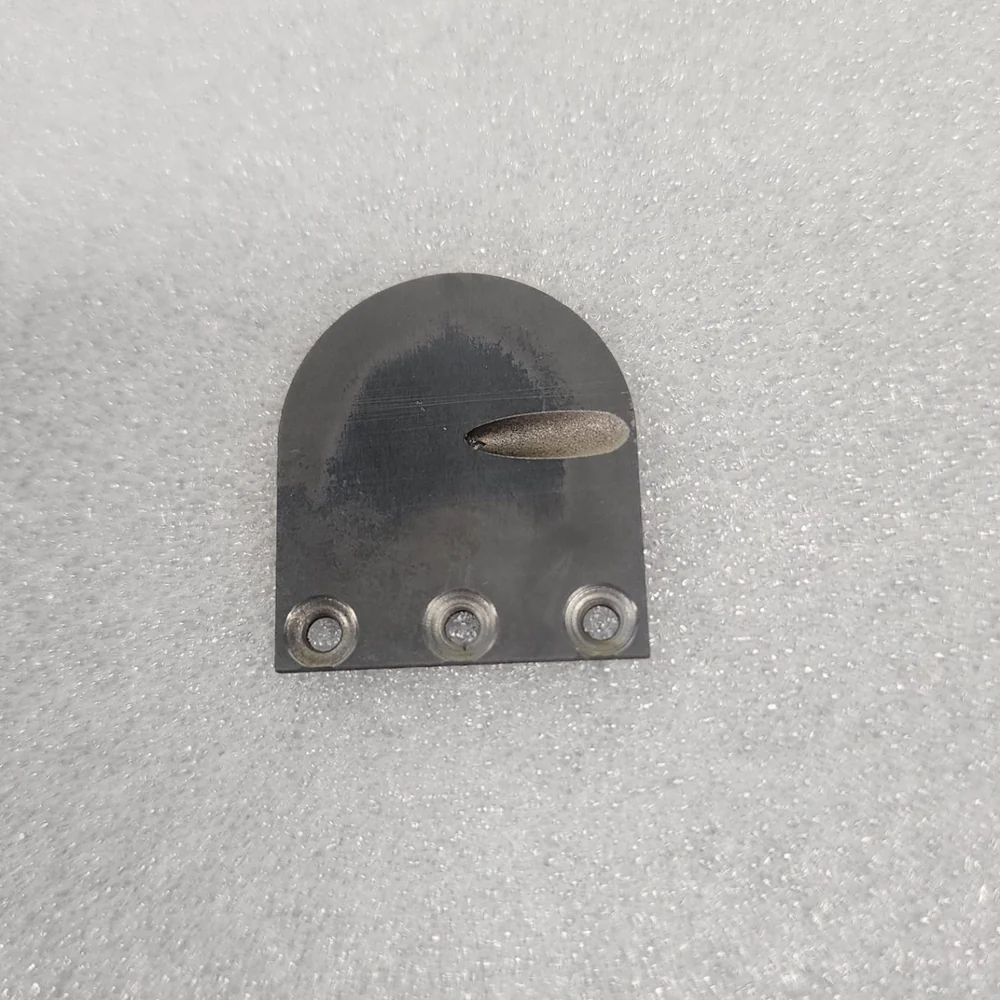
Dünne Hartmetall-Leisten und -Platten — beschrieben nach dem, was auf dem Bild sichtbar ist, ohne Kunden- oder Projektnamen.
Hartmetall-Bearbeitung
Was wir vor dem ersten Fertigungsschritt vereinbaren. Weg, Toleranz und Type werden je Teil bestätigt.
| Merkmal | Spezifikation |
|---|---|
| Werkstoff | Hartmetall (WC-Co), meist YG8 oder YG15; andere Typen nach Ihrer Zeichnung. Wolfram-Schwermetall ist ein anderer Werkstoff auf einer eigenen Seite |
| Toleranz | ±0,05 mm üblich an fertig bearbeiteten Flächen; maßgeblich ist die Vorgabe auf Ihrer Zeichnung, und ein engeres Maß wird für das jeweilige Merkmal angeboten statt vorausgesetzt |
| Verfahren | Alle drei Fertigungswege laufen hier — Schleifen, Draht-Erodieren und Diamantfräsen; welcher zum Typ, zur Geometrie und zur Losgröße passt, wird je Teil festgelegt |
| Merkmale | Durchgangsbohrungen, Senkungen, Schlitze und linsenförmige Ausschnitte, konturierte Umrisse, Stufen und gewölbte Flächen |
| Querschnitt | Flache Teile bis 300 × 600 mm; dünne Leisten und Platten werden durch Kantenqualität und Spannung begrenzt, geprüft an der Zeichnung |
| Typische Anwendung | Verschleißleisten und Führungsschienen · Dicht- und Ventilsitze · Düsen- und Blenden-Teile · Aufnahmen und Lehrenkontakte |
| Kantenzustand | Als eigenes Merkmal geprüft und im Erstmusterbericht ausgewiesen |
| Prüfung | Zeiss-KMG an kritischen Maßen; Erstmusterprüfbericht auf Anfrage |
| Lieferzeit | Im Angebot bestätigt — der Fertigungsweg bestimmt sie, nicht ein Standardslot |
Was wir nicht behaupten, bevor wir die Zeichnung gesehen haben
Hartmetall ist kein Werkstoff, bei dem eine Zahl für alles gilt. ±0,05 mm halten fertig bearbeitete Flächen üblicherweise; welcher der drei Wege ein Teil nimmt — Schleifen, Draht-Erodieren oder Diamantfräsen — hängt von Type, Querschnitt und Rohlingsform ab — maßnah gesintert oder aus Halbzeug geschnitten. Den Weg nennen wir je Teil und schriftlich vor der Bestellung, ebenso jedes Maß, das enger sitzen muss als in der Tabelle oben. Verlangt eine Zeichnung etwas, was der Werkstoff nicht hergibt, sagen wir es an dieser Stelle und nicht erst beim Erstmuster.
Von der Zeichnung zum gelieferten Teil
Weniger Schritte als bei Stahl — und jeder wird entschieden, bevor das Teil angefasst wird.
Einreichen & Prüfen
Senden Sie Zeichnung, Hartmetalltype und Rohlingsform (maßnah gesintert oder aus Halbzeug geschnitten). Die Konstruktion prüft Kantenzugang, dünne Querschnitte, die Spannung und wo die Bearbeitung enden muss.
Angebot & Wegplan
Das Angebot nennt den Fertigungsweg und den Prüfplan für dieses Teil — der Preis spiegelt also, wie die Geometrie tatsächlich entsteht, und keine pauschale Zerspanungsstunde.
Fertigen & Prüfen
Fertigung nach dem vereinbarten Weg, danach Maßprüfung der kritischen Merkmale und ein ausdrücklicher Blick auf die Wirkkanten.
Liefern & Betreuen
Verpackt mit Kantenschutz und nicht nur platzsparend; Wiederholaufträge laufen über denselben Weg und dasselbe Programm.
Häufige Fragen
Angebot anfordern
Erzählen Sie uns von Ihrem Programm. Die Felder helfen unserem Engineering-Team, wiederkehrende, langfristige Lieferprogramme mit Anlagenherstellern zu priorisieren.
Was passiert, nachdem Sie Ihre Dateien gesendet haben
- Innerhalb von 1 Werktag prüft ein Ingenieur – kein Verkäufer – Ihre Zeichnungen und antwortet.
- DFM-Prüfung: Toleranzen, Werkstoff- und Risikohinweise, bevor die Bearbeitung beginnt.
- Ihr Angebot enthält einen Werkstoff-Verifizierungsplan: Güte, EN/DIN-Prüfung, Zertifikatsstrategie.
Kritische Merkmale wird auf unserer hauseigenen Zeiss-KMG verifiziert · Werkstoffchemie spektrometrisch bestätigt · EN 10204 3.1 Zertifikate verfügbar.
Lieber per E-Mail? Schreiben Sie uns direkt an info@prototech-machining.com
Zeichnungen und CAD-Dateien verwenden wir ausschließlich zur Kalkulation und Fertigung Ihrer Teile. Wir geben sie nicht an Dritte weiter und unterzeichnen auf Wunsch eine Vertraulichkeitsvereinbarung (NDA) – auch vorab, bevor Sie uns etwas senden.
Unser Formular erfasst Fertigungsart, Losgröße und Projektstatus direkt zu Beginn – damit wir Engineering-Ressourcen auf langfristige Lieferbeziehungen konzentrieren, nicht auf Einzelanfragen.
Sprechen Sie mit unserem Team über Spezialwerkstoffe, Toleranzen oder die Rettung eines ausgefallenen Lieferanten, bevor Sie Zeichnungen senden.