CNC-Bearbeitung von Aluminiumlegierungen
Aluminium ist die erste Wahl, wenn Gewicht zählt. Wir bearbeiten 6061, 6082 und 7075 in engen Toleranzen – mit Werkzeugen und Wärmekontrolle, die weiche, klebrige Legierungen beherrschbar machen.
Warum es schwer zu zerspanen ist
Die hohe Wärmeleitfähigkeit und niedrige Härte von Aluminium machen es täuschend einfach zu zerspanen – und ebenso einfach zu verderben. Ohne die passende Geometrie schweißt das Material an der Schneide an, reißt an der Oberfläche und bildet starken Austrittsgrat.
Entscheidende Prozesskontrollen
Aufbauschneide
Weiche Legierungen verschmieren und backen an der Schneide fest. Wir setzen hochpositive, polierte Geometrien und Gleichlauf ein.
Verformung dünner Wände
Dünne Aluminiumwände lenken unter Spann- und Schnittlast aus. Leichte Spannung und stufenweise Bahnen schützen die Geometrie.
Grat und Oberfläche
Aluminium entgratet widerspenstig. Kantenkontrolle im Prozess plus kontrolliertes Entgraten halten Kanten und Oberflächen reproduzierbar.
Toleranzen, Prüfung und Dokumentation
Typische Anwendungen
Automatisierungsrahmen, Roboter-Endeffektoren, optische Halter, Instrumentengehäuse und Elektronikkapselungen.
Teile, die wir gefertigt haben
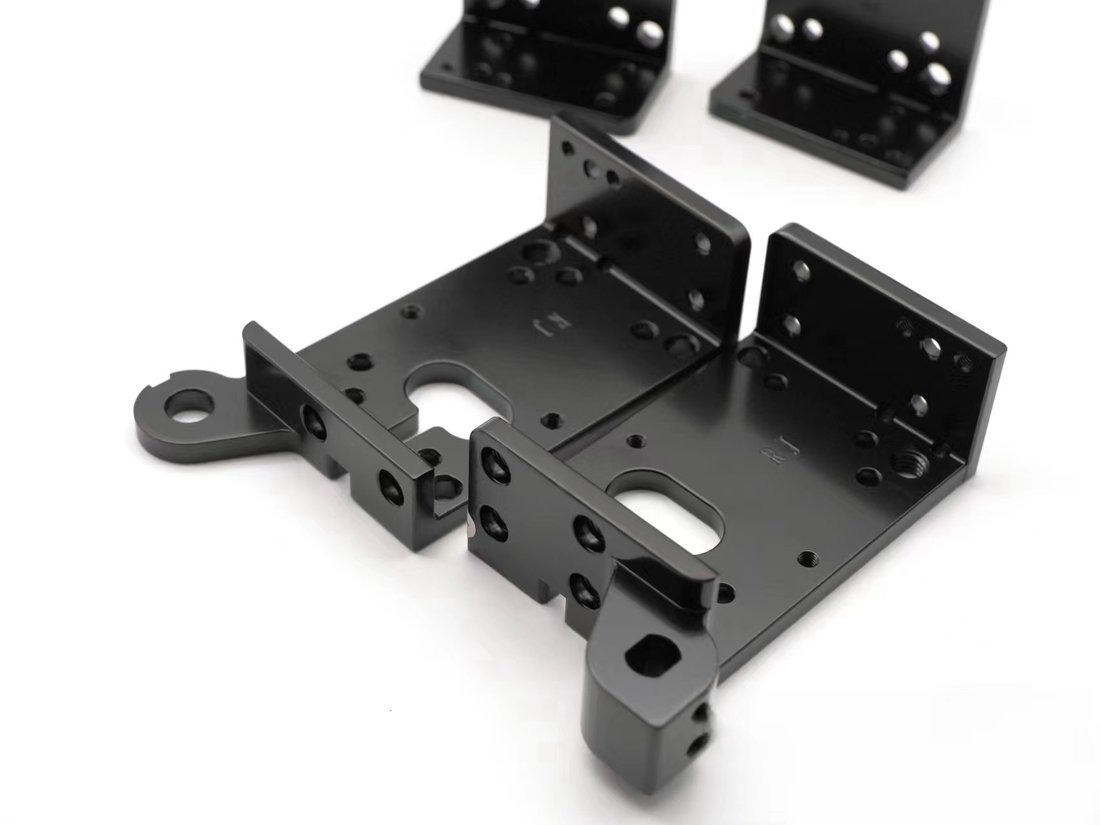
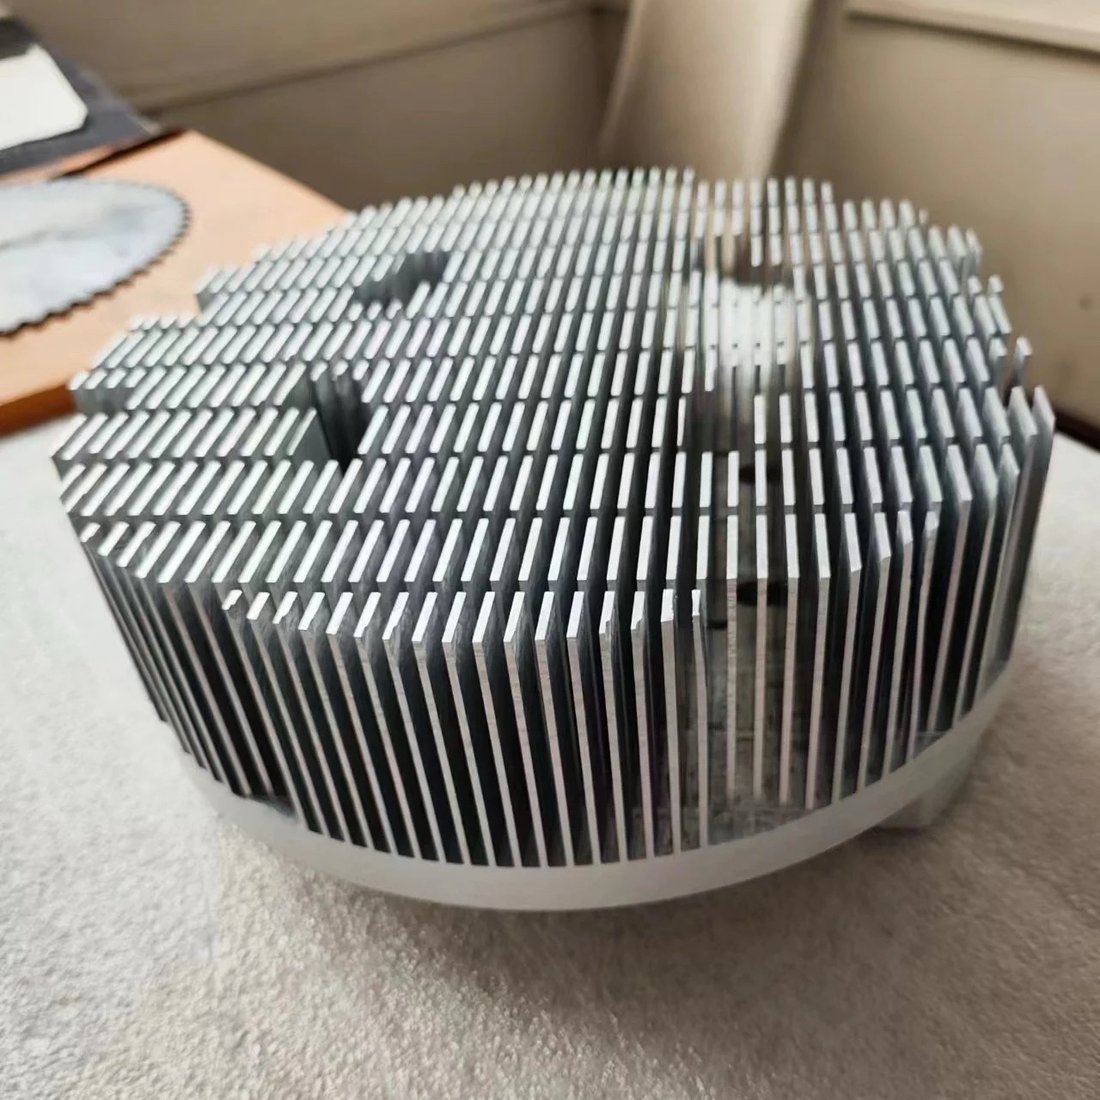
Fotografien von Teilen, die in unserem Werk in Shenzhen gefertigt wurden. Senden Sie Ihre Zeichnung – wir bestätigen den Prozessweg für Teile wie diese.