Bakelit- und Phenolharz-Laminat-Bearbeitung für Isolierteile
HGW 2082 ist ein Baumwollgewebe-Phenolharz-Laminat — DIN 7735, PF CC 201 nach EN 60893 — und ein Duroplast, der gefräst und niemals gespritzt wird. Weil er nicht schmilzt, entstehen die Konturen direkt aus Platte und Stab: Isolierplatten, Halter, Vorrichtungsblöcke und Führungsschienen mit ±0,01 mm. Elektrische und thermische Werte stammen aus dem Datenblatt der von Ihnen genannten Type; wir kalkulieren nach Zeichnung und nicht nach einer angenommenen Dielektrizitätszahl.
Ein Duroplast, der gefräst und nicht gespritzt wird
Was das für Zeichnung, Toleranz und Lieferzeit ändert.
Kein Werkzeug, kein Schmelzen
HGW 2082 liegt als gepresste Platte oder als Stab vor; die Konturen werden direkt aus dem Halbzeug gefräst. Es gibt kein Formwerkzeug zu amortisieren und keine Schwindung zu verhandeln — eine Änderung kostet ein neues Programm, kein neues Werkzeug.
Die Isolation übersteht die Bearbeitung
Die dielektrische Eigenschaft gehört zum Laminat selbst und nicht zu einer Beschichtung; eine Schnittkante oder eine Bohrung isoliert wie die Fläche. Pauschale Dielektrizitäts- oder Temperaturwerte nennen wir nicht — sie stammen aus dem Datenblatt der gelieferten Type.
Saubere Kanten auf Gewebelaminat
Das Baumwollgewebe verstärkt das Harz; ein stumpfes Werkzeug reißt es, statt es zu scheren — sichtbar als ausgefranste Kante und raue Bohrung. Scharfes Hartmetall, passender Vorschub und eine Unterlage halten Nuten und Gewinde sauber.
HGW-2082-Teile aus unserer Werkstatt
Aufnahmen von Phenolharz-Teilen aus unserer Fertigung — beschrieben nach dem, was auf dem Bild sichtbar ist, ohne Kunden- oder Projektnamen.
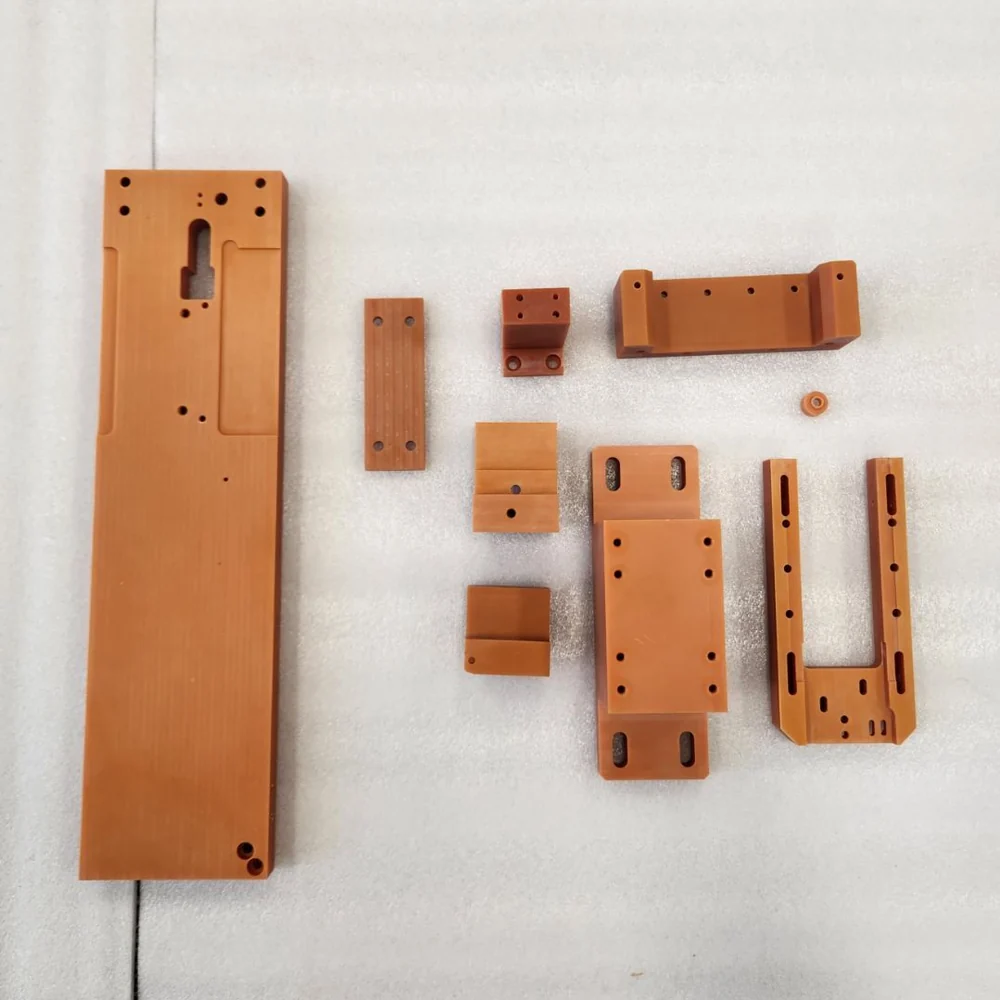
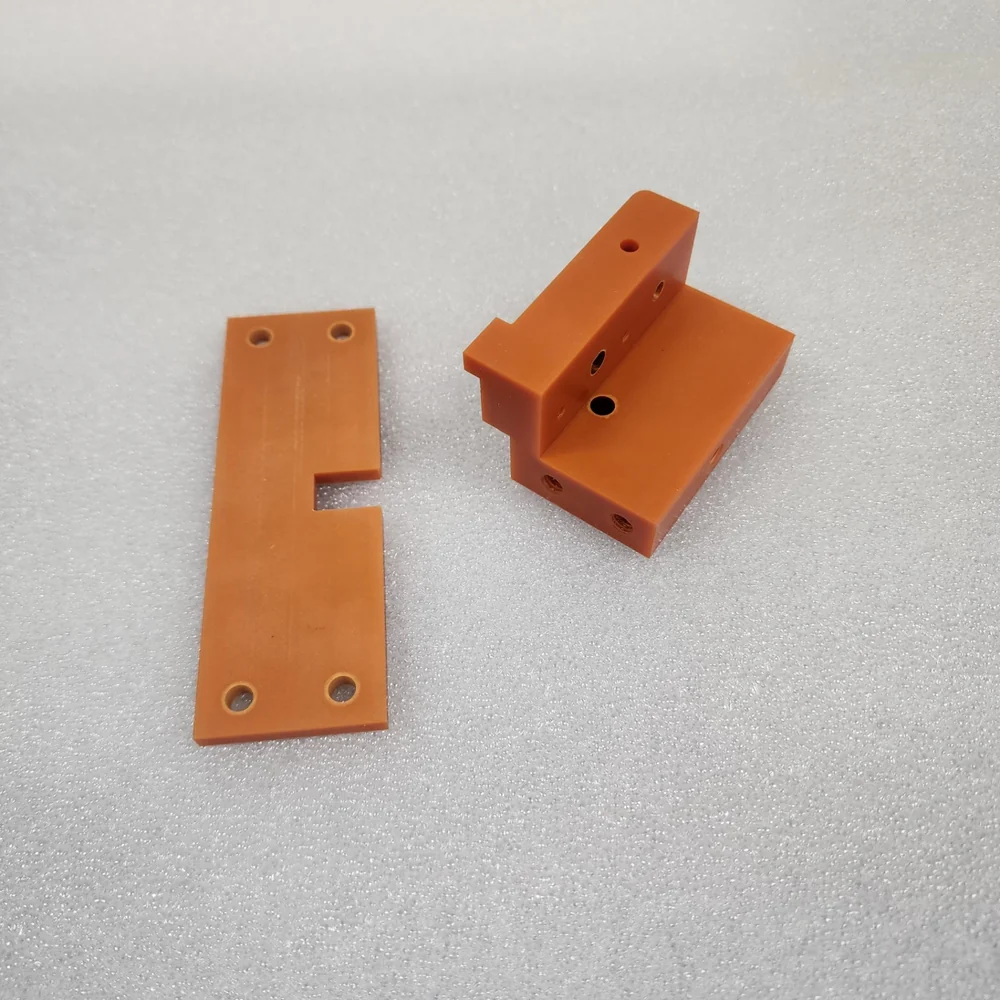
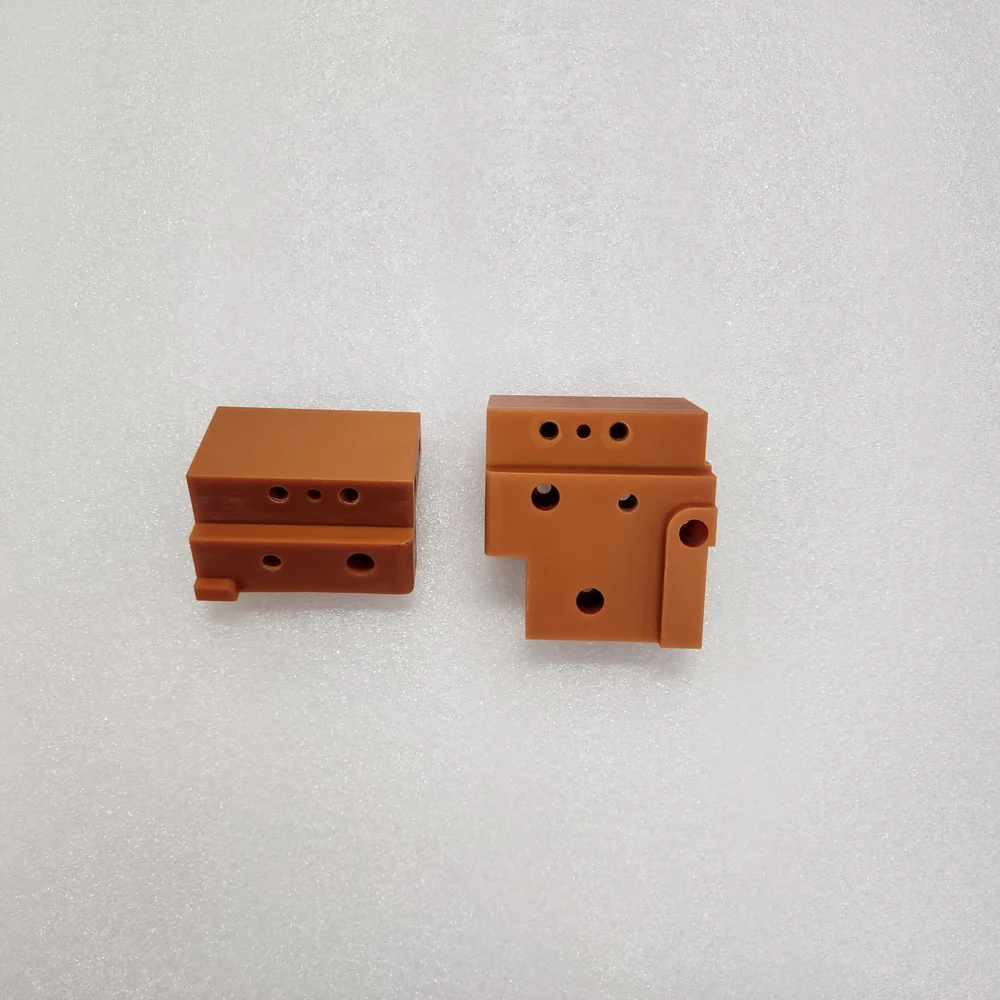
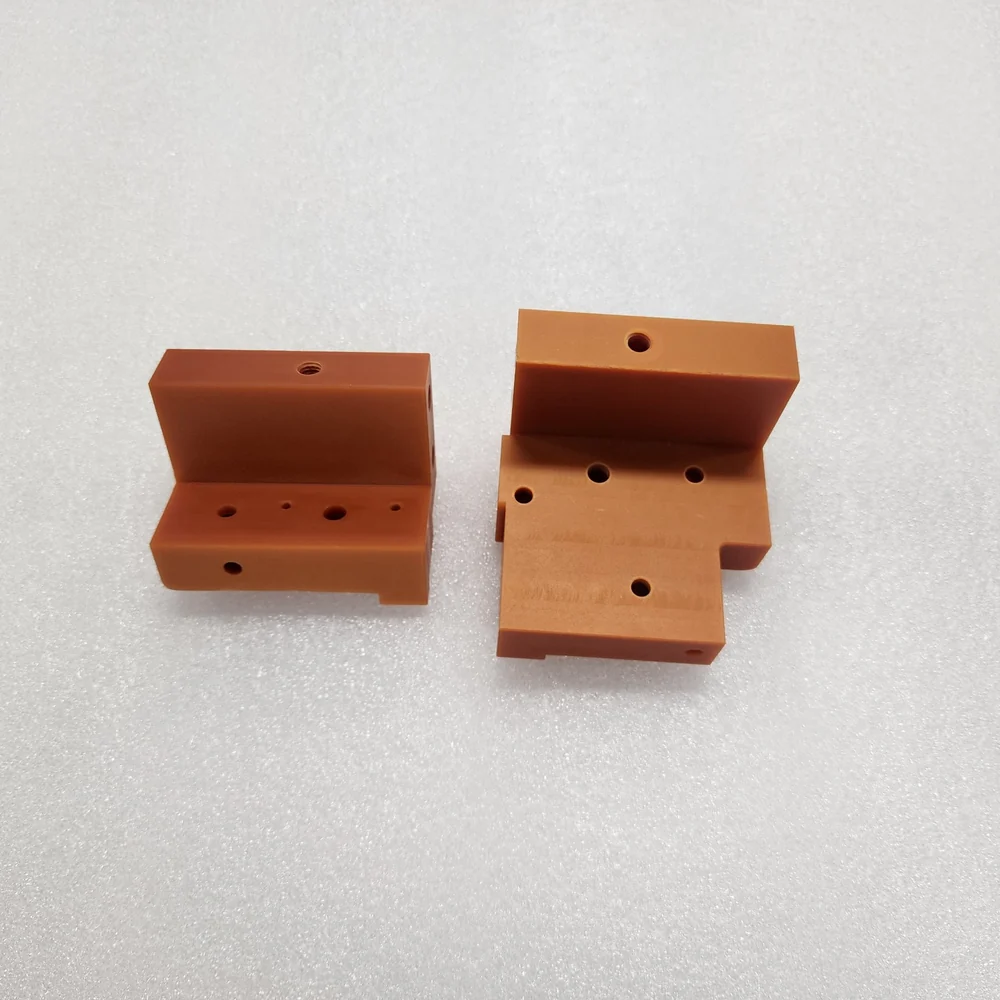
Bakelit- / Phenolharz-Bearbeitung
Was wir vor dem Schnitt bestätigen. Typspezifische elektrische und thermische Werte stammen aus dem Datenblatt des gelieferten Laminats.
| Merkmal | Spezifikation |
|---|---|
| Werkstoff | HGW 2082 / HGW 2083 — baumwollgewebeverstärktes Phenolharz-Laminat (DIN 7735, PF CC 201 nach EN 60893); Papierphenolharz HP 2061 und Typen der Pertinax-Familie werden ebenfalls bearbeitet |
| Toleranz | ±0,01 mm an bearbeiteten Merkmalen, bestätigt gegen Ihre Zeichnung |
| Verfahren | CNC-Fräsen, Bohren, Senken, Nuten, Konturieren, Taschen |
| Arbeitsraum | Bis 2000 × 1000 mm (3 Achsen); 1200 × 2000 mm auf 5 Achsen |
| Werkzeuge | Scharfe Hartmetall-Werkzeuge; Vorschübe und Absaugung auf Gewebelaminat abgestimmt |
| Halbzeug | Gepresste Platte 15–500 mm dick, auf Kontur geschnitten; Plattenformat im Angebot bestätigt |
| Materialbeistellung | Möglich — wir schneiden aus Ihrer Platte; Datenblatt und Zeugnis bleiben beim Teil |
| Typische Anwendung | Isolierplatten und Distanzstücke · Vorrichtungs- und Aufnahmeblöcke · Halter und Führungsschienen · Stützkörper für Klemmen und Stromschienen |
| Elektrische / thermische Daten | Nach Datenblatt der gelieferten Type (HGW 2082: DIN 7735 / PF CC 201) — keine pauschalen Werte von uns |
| Prüfung | Zeiss-KMG an kritischen Merkmalen; Erstmusterprüfbericht auf Anfrage |
| Lieferzeit | Prototypen in der Regel 5–10 Arbeitstage |
Wo der Werkstoff die Grenze setzt
Wir zerspanen Laminat, wir spritzen es nicht — und ein ausgehärteter Duroplast lässt sich nachträglich weder umformen noch schweißen oder biegen: eine Designänderung bedeutet ein neues Teil, kein umgeformtes. HGW 2082 ist hygroskopisch und für den Niederspannungsbereich ausgelegt; verlangt eine Zeichnung höhere Kriechstromfestigkeit, Feuchteeinsatz oder Dauerbetrieb oberhalb von etwa 110–120 °C, muss die Type wechseln und nicht die Bearbeitung. Schreiben Sie die Type auf die Zeichnung — wir fertigen danach; oder nennen Sie uns, was das Teil aushalten muss, und wir sagen, welche Type passt.
Von der Zeichnung zum gelieferten Teil
Ein kurzer, konstruktionsgetriebener Weg für Isolierbauteile — kein Formwerkzeug, keine Werkzeugamortisation.
Einreichen & Prüfen
Senden Sie Zeichnung, Type (HGW 2082 oder ein anderes Phenolharz-Laminat) und Plattendicke. Die Konstruktion prüft Werkzeugzugang, dünne Wandungen, Gewindetiefe und wie das Teil gespannt wird, ohne das Laminat zu quetschen.
Angebot & Materialplan
Das Angebot nennt das Halbzeugmaß, aus dem das Teil geschnitten wird — Materialausnutzung und Verschnitt werden sichtbar, statt in der Summe zu verschwinden.
Fräsen & Prüfen
Fräsen, Bohren und Nuten mit scharfem Hartmetall und Absaugung an der Spindel, danach Zeiss-KMG-Prüfung an den kritischen Merkmalen.
Liefern & Betreuen
Entgratet, kommissioniert und beschriftet. Wiederholaufträge laufen aus demselben Programm — eine Revision ist eine Programmänderung und kein Neustart.
Häufige Fragen
Angebot anfordern
Erzählen Sie uns von Ihrem Programm. Die Felder helfen unserem Engineering-Team, wiederkehrende, langfristige Lieferprogramme mit Anlagenherstellern zu priorisieren.
Was passiert, nachdem Sie Ihre Dateien gesendet haben
- Innerhalb von 1 Werktag prüft ein Ingenieur – kein Verkäufer – Ihre Zeichnungen und antwortet.
- DFM-Prüfung: Toleranzen, Werkstoff- und Risikohinweise, bevor die Bearbeitung beginnt.
- Ihr Angebot enthält einen Werkstoff-Verifizierungsplan: Güte, EN/DIN-Prüfung, Zertifikatsstrategie.
Kritische Merkmale wird auf unserer hauseigenen Zeiss-KMG verifiziert · Werkstoffchemie spektrometrisch bestätigt · EN 10204 3.1 Zertifikate verfügbar.
Lieber per E-Mail? Schreiben Sie uns direkt an info@prototech-machining.com
Zeichnungen und CAD-Dateien verwenden wir ausschließlich zur Kalkulation und Fertigung Ihrer Teile. Wir geben sie nicht an Dritte weiter und unterzeichnen auf Wunsch eine Vertraulichkeitsvereinbarung (NDA) – auch vorab, bevor Sie uns etwas senden.
Unser Formular erfasst Fertigungsart, Losgröße und Projektstatus direkt zu Beginn – damit wir Engineering-Ressourcen auf langfristige Lieferbeziehungen konzentrieren, nicht auf Einzelanfragen.
Sprechen Sie mit unserem Team über Spezialwerkstoffe, Toleranzen oder die Rettung eines ausgefallenen Lieferanten, bevor Sie Zeichnungen senden.